在微型执行器(智能手机摄像头 VCM 音圈马达、横向线性振动马达 LRA 以及精密微特电机)的精密线圈制造中,热风在线粘合是占据 $90\%$ 以上产线的主流成型工艺。该工艺利用自动绕线机搭载的热风喷嘴,在线材缠绕入模切点的微秒瞬间实施原位吹风熔胶,随后经冷风吹扫快速定型脱模,实现数秒/颗的高速单件流连续生产。
然而,在量产过程中,成型后的散匝与匝间微短路始终是直接拉低综合良率的两大关键制程瓶颈:
- 脱模散匝:绕线机完成热风吹扫并气动顶针脱模后,线圈外层或端部出现匝线松脱、分层,无法维持设计空间轮廓;
- 匝间微短路:外观无几何形变的线圈,常温直流电阻(DCR)实测值比标称理论值偏小 $5\% \sim 15\%$,或者在 $500\,\text{V} \sim 1000\,\text{V}$ 交流耐压(Hi-Pot)测试中发生电弧击穿。
在车间排查中,这类缺陷常被归咎于“线材自粘胶附着力不够”或“线径批次波动”。但深入微观机理分析,散匝与短路本质上是热风微秒级对流传热、聚合物非线性相变、残余张力弹性释放与拐角几何应力集中共同作用的多物理场失衡。
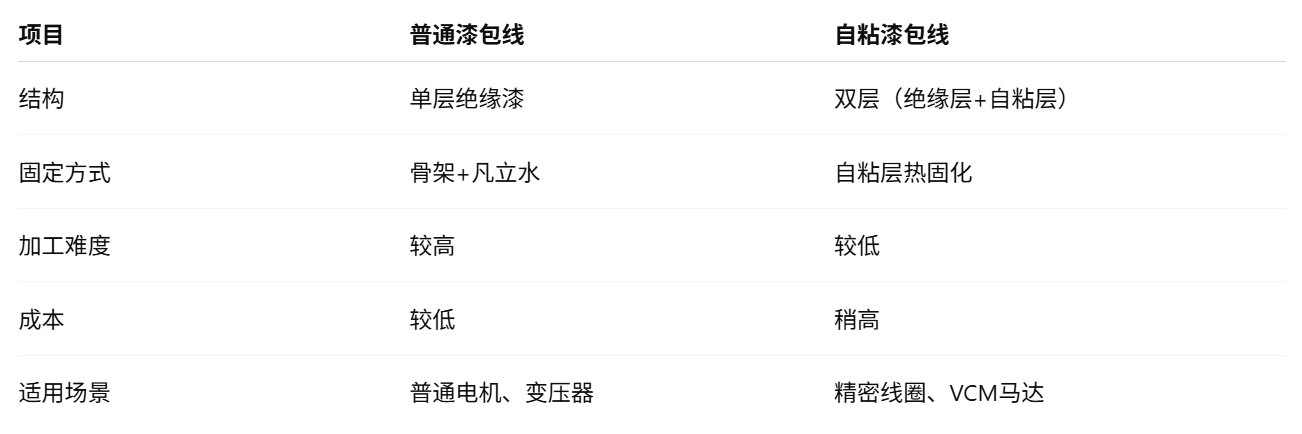 ▲ 图 1:普通漆包线与自粘漆包线截面构造、膜厚公差及电气热力学特性对比
本文结合一线线材大厂(德国益利素勒 Elektrisola、华冶线材等实测规范)与微型执行器量产经验,重点聚焦热风在线熔胶工艺动力学,深度拆解自粘线圈热成型机理、热失效物理根因以及跑道形/异形线圈模具 DFM 形变控制方案。
一、 自粘漆包线的微观双层结构:绝缘漆与粘合漆的物理分工
无骨架微型自粘线圈依赖外层涂覆的自粘漆受热熔合形成刚性结构。在微米尺度下,直径 $0.040\,\text{mm}$(或更细)的自粘线由铜导体和两层物理功能截然不同的聚合物涂层复合而成:
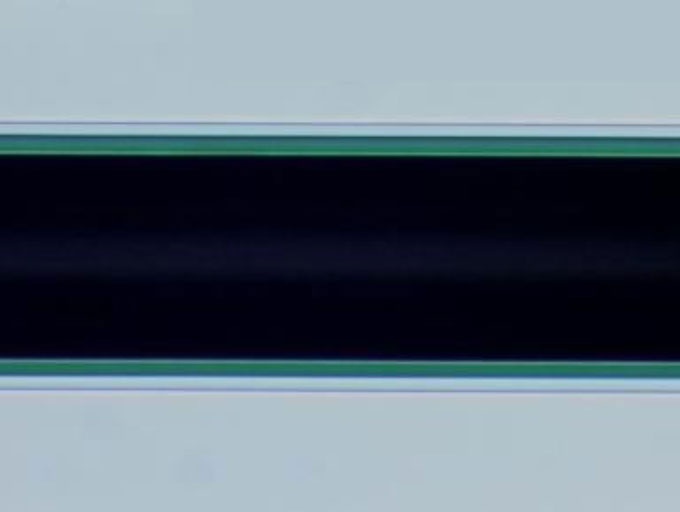 ▲ 图 2:光学显微镜背光下的微细自粘漆包线同心截面(0.040mm 线径,绝缘底漆与自粘外层界面分明)
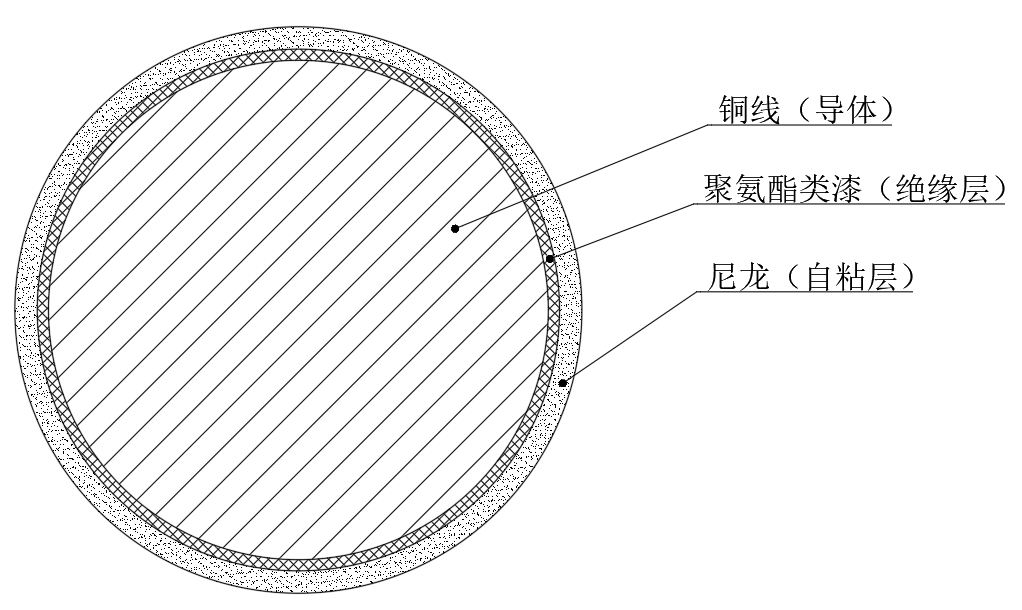 ▲ 图 3:自粘漆包线同心分层构造(纯铜导体、绝缘底漆与表层自粘漆)及线匝熔融粘接机理
1. 底层绝缘漆:耐高压电气屏障
绝缘底漆直接包裹高纯无氧铜导体,主要材质体系包括:
- 改性聚氨酯 UEW(耐温等级 $130^\circ\text{C} \sim 180^\circ\text{C}$):具备直焊性(在 $380^\circ\text{C} \sim 420^\circ\text{C}$ 锡槽内可直接上锡),高频介电损耗低,是 VCM 与 LRA 最常用的底漆;
- 聚酯亚胺(PEI,耐温 $180^\circ\text{C}$)/ 聚酰胺酰亚胺(PAI,耐温 $200^\circ\text{C} \sim 220^\circ\text{C}$):用于高温工况,绝缘热击穿温度可达 $260^\circ\text{C}$ 以上。
绝缘底漆在线圈整个生命周期内需维持刚性交联态,在热风吹拂与额定工作温升下绝对不能软化流动,常态电气击穿电压要求达到 $2000\,\text{V}$ 以上。
2. 表层自粘漆:受热活化的热敏粘合层
涂覆在底漆外侧的自粘胶层厚度一般为 $1.5\,\mu\text{m} \sim 3\,\mu\text{m}$,按热力学行为主要分为两类:
- 热塑性聚酰胺体系(如益利素勒 ESP15 系列):软化熔胶温度区间为 $160^\circ\text{C} \sim 190^\circ\text{C}$,熔融黏度低,流动润湿性极好,再软化温度约为 $130^\circ\text{C}$,与高速热风绕线工况最为匹配;
- 半热固性交联体系(如 PSP18 / KTP18 系列):受热达到 $170^\circ\text{C} \sim 220^\circ\text{C}$ 时先熔融流动浸润,随后发生分子链交联形成网状结构,再软化温度提高至 $180^\circ\text{C} \sim 185^\circ\text{C}$,抗蠕变能力更强。
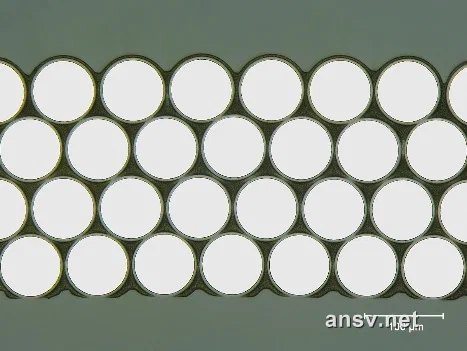 ▲ 图 4:益利素勒(Elektrisola)自粘线圈固化后金相显微截面——铜导线在模具压力与胶水毛细作用下自组装形成正六方密排(HCP)蜂窝骨架
在加热过程中,表层自粘漆经历由高弹态向黏流态的转变。在毛细管效应与绕线张力压紧作用下,熔融的胶水填满线匝相切处的微观三角缝隙,形成月牙形粘接胶桥。冷却硬化后,排线截面趋近理论极限占空比($\approx 90.69\%$)的正六方密排结构(HCP 蜂窝骨架)。
二、 工业自粘成型工艺:聚焦热风在线粘合核心动力学
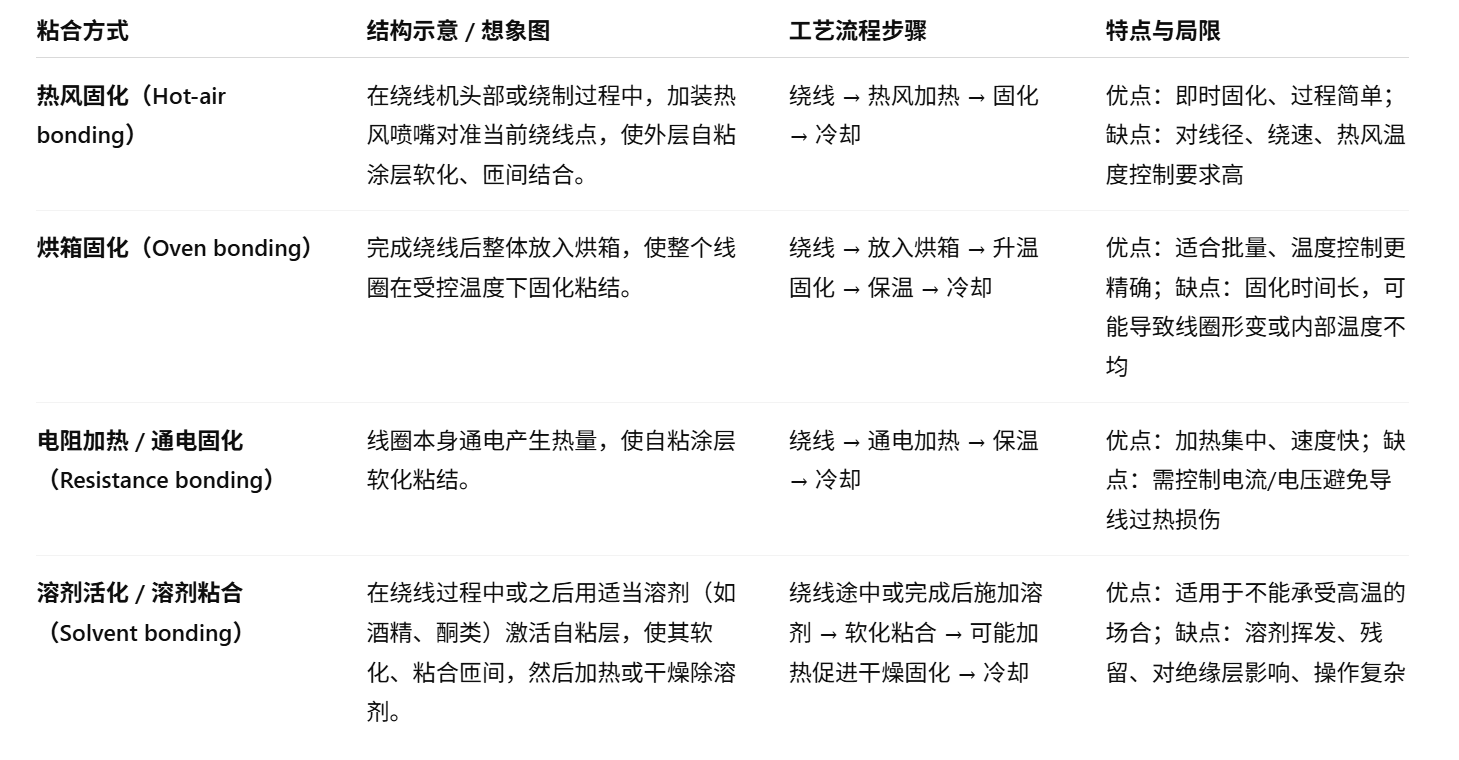
在微特电机与执行器领域,自粘成型主要有热风在线粘合、通电电阻发热与烘箱烘烤三类。由于手机 VCM 音圈与线性马达(LRA)结构紧凑、线径细小(通常 $0.025 \sim 0.120\,\text{mm}$),且对生产节拍要求极高,热风在线粘合是实际应用最广泛的绝对主力工艺。
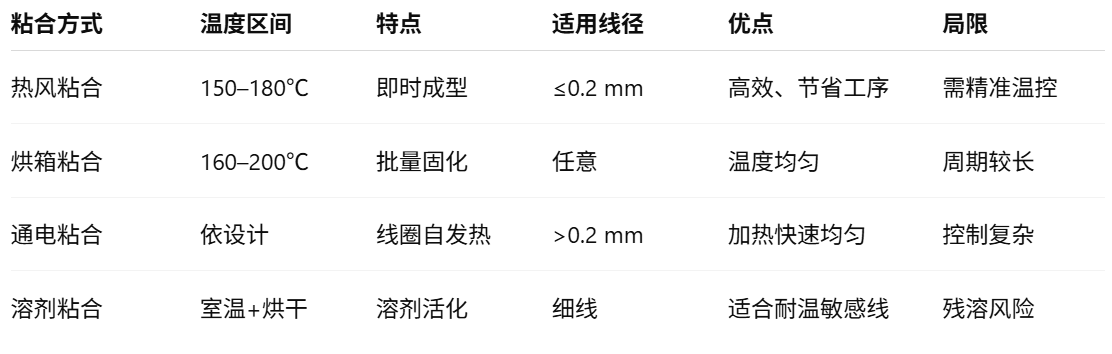 ▲ 图 5:热风、烘箱、通电焦耳热及溶剂四大粘合工艺机理、线径边界与特性对比总表
1. 热风在线粘合系统全解剖
热风在线粘合是将热风喷嘴集成在自动绕线机出线嘴后方,在铜线被牵引缠绕至旋转芯轴的切线接触点瞬间,向接合区实时喷射洁净热气流,实现边绕线、边熔胶、边粘合。
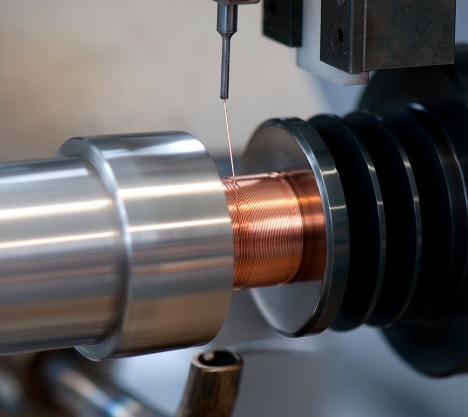 ▲ 图 6:绕线针嘴与热风喷嘴联动在线加热实拍——热风在绕线切线接触区实时吹拂熔胶
热风粘合看似简单,但在每分钟数千转的高速旋转下,线材在热风区滞留时间通常只有数毫秒,必须精确控制以下五大物理边界:
① 动态热对流与温度设定差
线材表面实际吸收的热量由流体对流换热方程决定:
$$Q = h \cdot A \cdot (T_{air} - T_{wire}) \cdot \Delta t$$其中 $h$ 为空气对流换热系数,$\Delta t$ 为线材穿过热风区域的微观暴露时间(通常仅 $2 \sim 8\,\text{ms}$)。
为了在极短时间内使表层聚酰胺自粘胶(熔点约 $165^\circ\text{C}$)迅速达到黏流态,喷嘴出风温度设定值必须显著高于树脂熔点,通常设置在 $200^\circ\text{C} \sim 280^\circ\text{C}$(具体取决于绕线线速度)。若线速提高而风温未按比例补偿,线材表层尚未充分软化即被强行压实,极易造成层间“虚粘”;反之,若线速过慢或停顿,过热风温会导致漆膜起泡甚至炭化。
② 喷嘴空间几何布置与靶区工作距离
在微型执行器全自动高速绕线机中,热风喷嘴的工装布置需兼顾热传导效率与机械避让安全:
- 动态工作距离($20 \sim 35\,\text{mm}$ / 约 $2 \sim 3.5\,\text{cm}$):
- 机械避让约束:出线导丝针嘴(Nozzle)与芯轴在数千转高速旋转下做精密排线往复轴向运动,热风枪绝对不可像导丝嘴那样紧贴在毫米级极限距离(否则极易发生撞刀,且极近距离的高速射流会剧烈扰动 $0.040\,\text{mm}$ 微细导线造成跨匝);
- 工位联动时序:绕线开始时,气缸驱动热风喷嘴推进至距芯轴缠绕点 $20 \sim 35\,\text{mm}$ 的工作靶区;绕线结束、挂线/剪线及上下料脱模阶段,气缸自动将热风枪后退拉开至 $50 \sim 80\,\text{mm}$ 外的安全避让位;
- 喷嘴孔径匹配:根据线圈有效轴向宽度与线径,选配 $\phi 1.5\,\text{mm} \sim \phi 3.0\,\text{mm}$ 内径的不锈钢耐热喷嘴,确保热风射流包络面覆盖线圈整个排线层宽;
- 入射切向夹角($30^\circ \sim 45^\circ$):喷嘴轴线与线材缠绕切线呈倾斜切入角,使热流顺向包裹入模切点与前一匝相切形成的微观楔形缝隙,加速毛细浸润;
- 核心调机基准:以“芯轴靶区表面温度”为准:
- 热风枪温控表(PLC 内部热电偶)显示的温度(通常设定在 $260^\circ\text{C} \sim 380^\circ\text{C}$)是电热管发热腔内的温度;
- 气体经过 $2 \sim 3.5\,\text{cm}$ 自由扩散后到达芯轴与线圈表面时,温度会发生对流衰减。车间做首件与调机校验时,必须用接触式热电偶实测模具芯轴和线圈表面的实际靶区温度,确保靶区稳定处于自粘漆熔融窗口($160^\circ\text{C} \sim 190^\circ\text{C}$),以芯轴实测温度为准反向校正风枪输出功率与风压。
③ 气流风压与微细线张力的动力学平衡
热风供给气压通常控制在 $0.15\,\text{MPa} \sim 0.30\,\text{MPa}$:
- 若气压过高($>0.35\,\text{MPa}$),强射流产生的动态紊流会直接吹动直径仅 $0.040\,\text{mm}$ 的细微铜线,导致排线失稳、爬坡甚至跨匝错位;
- 若气压过低($<0.12\,\text{MPa}$),换热系数 $h$ 骤降,热风无法有效击穿线材表面附带的冷空气边界层,导致熔胶不透;
- 绕线张力必须与气流风压精密匹配,细线张力通常稳定在 $8 \sim 12\,\text{gf}$,提供足够的层间接触正压力。
④ 绕后“急冷定型”关键时序
绕线完成后,线圈仍处于高温半熔态,此时绝对不可直接顶针脱模。高精度设备均配置冷风吹扫切换机构:
- 绕线圈数达到设定值前 1 圈关闭电热丝;
- 紧接转入常温净化冷风(或利用辅喷嘴)持续吹扫 $1.5 \sim 3.0\,\text{s}$,使线圈表层温度被强制冷却至 $55^\circ\text{C}$ 以下(降穿再软化温度阈值);
- 自粘树脂重新硬化后,气动顶针方可实施脱模动作。
⑤ 芯轴金属热容与量产“冷机虚粘 vs 热机烧伤”热漂移
这是车间量产爬坡中最易忽视的热工问题:
- 冷机启动阶段(前 5~10 颗):金属芯轴处于室温,其导热系数远高于空气,大量热量被芯轴本体吸走,导致最内层线圈受热不足,脱模后易发生最内圈散匝;
- 连续生产阶段(数百颗后):金属芯轴由于热累积温度持续攀升至 $70^\circ\text{C} \sim 90^\circ\text{C}$,如果热风喷嘴维持初始加热功率不变,线圈整体将处于过热状态,高温保压下绝缘底漆软化退让,诱发匝间微短路;
- 对策:先进绕线机采用芯轴内部循环水冷控温,或在 PLC 中内置开机温度梯度曲线,实现热负荷动态平衡。
2. 补充工艺概况:通电自发热与烘箱烘烤
- 通电电阻发热粘合:线圈在模具内绕制完成后,电极夹持引出线通入直流脉冲,利用焦耳热 $Q = I^2 R t$ 内部自发热。加热仅需 $0.5 \sim 3\,\text{s}$,内外均热无气流扰动,但对线径公差和电阻一致性极其挑剔;
- 烘箱批量烘烤:主要用于叠层极厚(超过 20 层以上)、外形极复杂的大型深槽线圈。由于其周转周期长(需 30~60 分钟),在追求秒级节拍的 VCM 和微型 LRA 马达中已基本被热风在线工艺所替代。
三、 热成型后散匝的物理机理分析
自粘线圈在完成热风熔胶并脱模后出现散匝,本质上源于以下三类物理机制:
1. 未低于再软化温度脱模引发的弹性回弹
这是量产出现散匝的主要诱因。自粘漆作为热塑性聚合物,具有特征性的再软化温度。例如常见聚酰胺自粘线(如华冶 3UESB-H),其再软化温度约为 $100^\circ\text{C} \sim 125^\circ\text{C}$。
如果热风加热完成后,冷风吹扫时间过短(例如为了压缩节拍由 $2\,\text{s}$ 减为 $0.5\,\text{s}$),模具与线圈温度依然处于 $100^\circ\text{C}$ 以上。此时自粘胶层仍处于橡胶态甚至流体态,剪切剥离附着力不足室温的 $5\%$。
同时,铜线在绕线张力拉伸下积累了弹性变形变形能。若过早推出脱模,未释放的残余张力将向外弹性释放,处于半流体状态的自粘胶层被微观剪切撕裂,表现为出模瞬间线圈外圈或端部炸开散匝。
工艺控制准则:脱模动作触发前,必须确保线圈温度强制风冷降至 $55^\circ\text{C}$ 以下,胶层重新完成玻璃化硬化后方可脱模。
2. 动态风温不均导致的深层虚粘与气泡微孔
在热风吹拂微细线的极短时间内,若喷嘴吹风角度存在死角,或进风气源带有微量水分与油雾,挥发物在高温下瞬间气化膨胀,在自粘相切面形成微气孔。
微观金相切片表明,发生虚粘的线圈内部实际有效粘接面积被微孔切割损耗,结合力达不到标准,在受轻微外力震动时即发生分层散开。
3. 过温降解与高分子链断裂脆化
若热风设定温度过高(如局部超过 $300^\circ\text{C}$),或断线报警停机时热风喷嘴未能瞬间自动气动摆开避让,滞留的高温热风会导致聚酰胺树脂发生热氧降解与炭化。胶层失去微观韧性,硬化后呈发黑粉末状脱落。
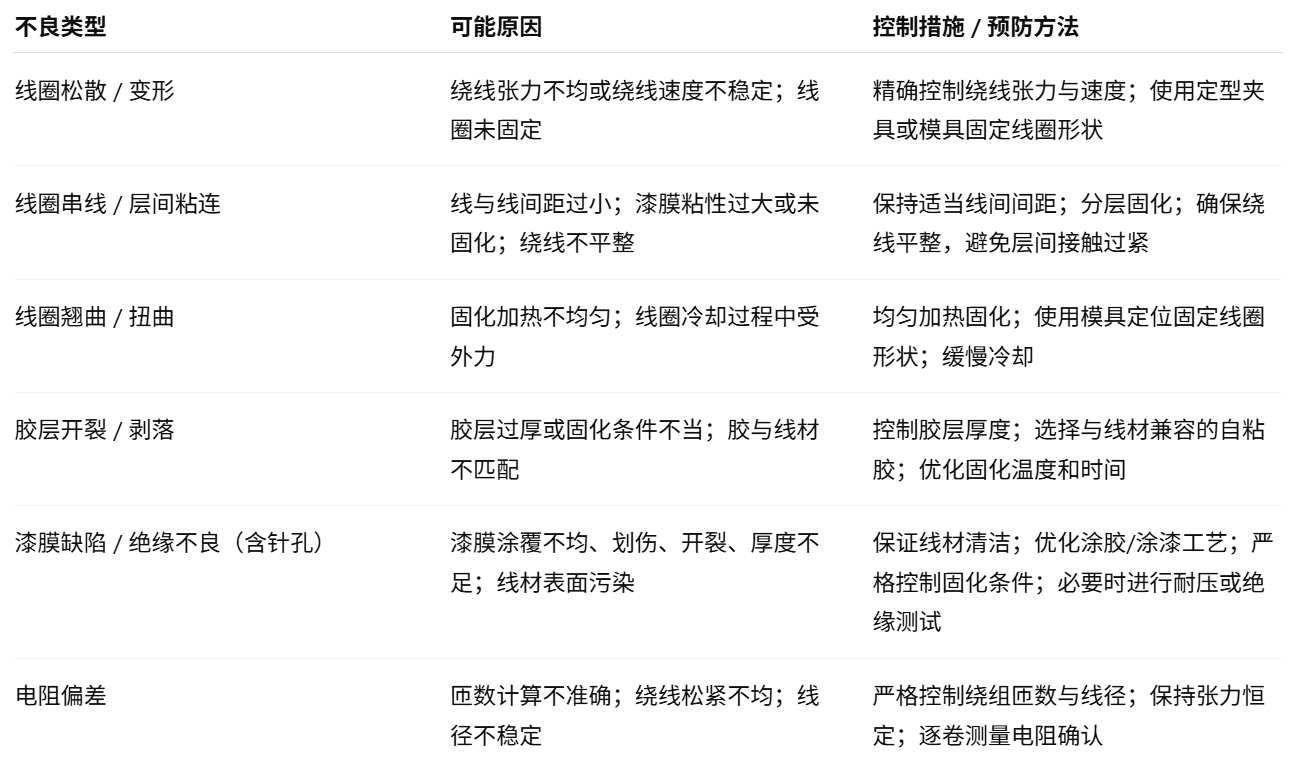 ▲ 图 7:精密线圈常见外观不良、散匝短路缺陷与全制程品质管控矩阵
四、 匝间微短路与耐压击穿机理
外观合格但实测直流电阻偏低或耐压打火,主要由以下两项机理诱发:
1. 拐角机械拉薄与塑性流变
在跑道形或异形线圈中,四个转折拐角处的模具过渡 $R$ 角极小(通常仅 $0.15\,\text{mm} \sim 0.30\,\text{mm}$)。线材在通过折弯区域时,外侧漆膜承受单向拉伸,内侧紧贴芯轴的漆膜承受法向剪切挤压。
若绕线机张力波动过大,瞬时峰值张力超过线材屈服极限($0.040\,\text{mm}$ 铜线的标称断裂拉力约为 $25\,\text{gf}$),铜线在拐角处会出现局部拉细与漆膜延展。Grade 1 漆膜单边厚度一般仅为 $3\,\mu\text{m} \sim 4\,\mu\text{m}$,在拐角应力集中下漆膜厚度可降至 $1.5\,\mu\text{m} \sim 2\,\mu\text{m}$,绝缘裕度显著下降。
2. 高温热风与张力压紧下的绝缘热切穿
当变薄的线材在热风中被压入下一层时,外层自粘胶迅速受热熔融并被挤压移开,相邻两根铜线的改性聚氨酯绝缘底漆直接对顶。
聚氨酯在高温下屈服强度下降。在急折角处,上层铜线在绕线张力法向分力持续推挤下可能压溃软化的底漆,造成绝缘热切穿,形成铜导体之间的直接接触,冷却后形成永久性匝间短路。
3. 制程质检双重破坏性测试标准
为在产线全量检出潜在的微短路与虚粘不良,行业标杆工厂执行以下破坏性测试规范:
 ▲ 图 8:自粘线圈首末线抗拉脱测试(8~15gf)与 5V DC 破坏性过流筛选规程
- 首末线自粘强度测试:将冷却脱模后的线圈引出线分离,在末端悬挂 $8\,\text{gf} \sim 15\,\text{gf}$ 砝码保持 5 秒。若引出线与线圈本体粘接根部发生剥离脱开,表明自粘附着力不合格;
- 5V DC 破坏性短时过流测试:在线圈首末端施加 $5\,\text{V}$ 直流恒压冲击 5 秒。通电电流显著高于工作电流,线圈内部产生瞬态热效应。若内部存在拐角漆膜减薄或针孔等绝缘薄弱点,强电场与局域发热将直接诱发短路击穿,从而在前端拦截潜在失效品。
五、 跑道形与异形线圈 DFM 形变控制方案
手机长焦潜望马达与超薄横向线性马达中,线圈通常布置在磁钢与导磁轭铁围成的微型缝隙中,单边机械避空配合间隙通常仅有 $0.10\,\text{mm} \sim 0.15\,\text{mm}$。
线圈脱模后若长边外拱超过 $0.05\,\text{mm}$,装配后易与磁钢发生机械擦碰干涉,造成执行器运动卡滞并产生运转异音。
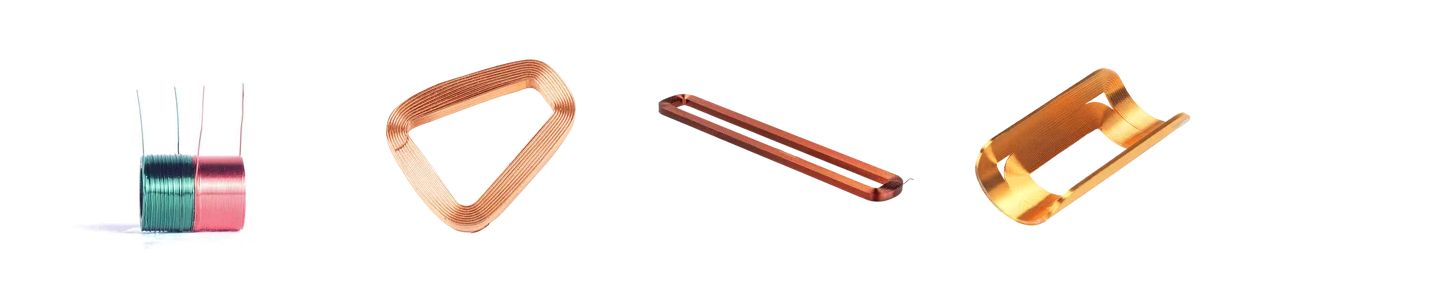 ▲ 图 9:自粘线经热风在线熔融定型的多种几何拓扑无骨架线圈实物(圆形、跑道形、矩形与微型异形线圈成品展列)
在微型执行器中,无骨架自粘线圈已由传统圆形拓扑广泛拓展为跑道形、多边形等非对称紧凑异形结构。然而,这类不对称线圈在热风在线成型与冷却脱模过程中,极易因几何约束突变产生长边外拱与应力集中,需在模具设计与工艺中落实以下两项 DFM 控制措施:
1. 跑道形长边微马鞍形向内预补偿
- 现场表现:跑道形线圈由两条长直边与两端半圆圆弧组成。若绕线芯轴的长边加工为绝对平直面,线圈经热风熔融脱模后,实测长边中段通常向外凸出,形成鼓包形变(外拱量多在 $0.04\,\text{mm} \sim 0.08\,\text{mm}$ 之间)。
- 力学机理:加热过程中,长直边的多匝铜线受热线性伸长,而两端圆弧刚度较大,限制了长边的轴向伸展自由度,迫使长直边产生向外的屈曲变形;冷却降温时,自粘胶在微拱状态下重新固化,使外拱几何状态定型。
- DFM 补偿方案:反向几何预补偿。在设计绕线芯轴时,将芯轴的长边加工为向内微凹的微马鞍形弧面。对于直边长度在 $10\,\text{mm} \sim 18\,\text{mm}$ 的跑道形音圈,直边中心向内预凹量通常设为 $0.03\,\text{mm} \sim 0.06\,\text{mm}$。线圈在受热向外膨胀的变形量与预设内凹量相互抵消,冷却后长边平直度公差可控制在 $\pm 0.010\,\text{mm}$ 范围内。
 ▲ 图 10:跑道形线圈芯轴长边“微马鞍形”预补偿 DFM 原理对比(绝对平直 vs 预凹补偿)
2. 转角积胶控制与 R 角避空修形
在自粘胶受热熔融流变过程中,毛细效应驱动多余胶水顺着线间缝隙向四个过渡圆角区域汇聚。这会导致线圈出模后,平直段厚度合格,但四个拐角处的对角线外轮廓尺寸膨胀 $0.05\,\text{mm} \sim 0.08\,\text{mm}$。
模具对策:在工装模具四个拐角对应位置开设深度为 $0.03\,\text{mm} \sim 0.05\,\text{mm}$ 的转角溢胶容纳槽,为熔融胶液提供流动容纳空间,防止胶液在拐角堆积造成尺寸超差。
 ▲ 图 11:自粘线圈制造与成型全流程闭环质量控制节点
六、 一线量产热风在线工艺参数核对表
| 工艺管控节点 | 推荐标准工艺窗口 | 车间常见偏差操作 | 直接诱发失效模式 |
|---|---|---|---|
| 热风喷嘴温度 | $210^\circ\text{C} \sim 270^\circ\text{C}$(根据车速匹配) | 盲目提温 $>300^\circ\text{C}$ 或风温滞后 | 胶层炭化脆裂、绝缘热切穿短路;低则虚粘 |
| 喷嘴靶距与夹角 | 工作靶距 $20 \sim 35\,\text{mm}$,切向夹角 $30^\circ \sim 45^\circ$ | 间距过远 $>45\,\text{mm}$ 或靠太近 $<10\,\text{mm}$ | 过远换热不足虚粘;过近气流扰线跳匝或撞模 |
| 供风气压控制 | 洁净干燥气压 $0.18 \sim 0.28\,\text{MPa}$ | 风压 $>0.35\,\text{MPa}$ 或气源含水分 | 吹乱细微导线导致跨匝;气化形成爆孔虚粘 |
| 冷风定型时序 | 绕线停转后冷风吹扫 $1.5 \sim 3.0\,\text{s}$ 至 $\le 55^\circ\text{C}$ | 压缩冷风时间 $<0.8\,\text{s}$ 抢节拍即顶出 | 胶层高于再软化温度,残余张力释放瞬间散匝 |
| 芯轴热累积补偿 | 芯轴循环冷却或梯级降温参数补偿 | 连续生产无温控,任由芯轴升至 $>90^\circ\text{C}$ | 热机阶段内层线材过热,底漆软化切穿短路 |
| 跑道形芯轴设计 | 长边预设 $0.03 \sim 0.06\,\text{mm}$ 微马鞍形内凹 | 芯轴长边按理论图纸设计绝对直线 | 出模热应力释放,长边外拱导致磁钢刮碰 |
| 首末线抗拉测试 | 悬挂 $8\,\text{gf} \sim 15\,\text{gf}$ 砝码垂直保持 $5\,\text{s}$ 不剥离 | 仅凭作业员手工拉扯定性判断 | 虚粘隐患漏检,流入点胶组装工序散匝 |
| 出厂破坏性过流 | 首末端施加 $5\,\text{V}\,\text{DC}$ 恒压持续过流冲击 $5\,\text{s}$ | 仅采用普通低压万用表测量导通阻值 | 拐角漆膜减薄与针孔绝缘缺陷流向后续工序 |
七、 总结
在微型执行器(VCM 与线性马达)的高速生产中,热风在线粘合凭借单件流与高节拍占据绝对主导地位。消除散匝与匝间短路,不仅需要在线圈设计阶段完成芯轴几何的长边微马鞍形预补偿,更依赖于对热风喷嘴空间几何、气流张力动平衡、冷风降温定型时序及芯轴热累积的系统化工程控制。
通过材料相变机理、热风动力学与模具 DFM 的正向闭环,才能在数千万颗的高速制造中,实现微型线圈几何公差与电气绝缘的受控量产。
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/precision-coil/02-self-bonding-wire-curing-and-dfm/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:[email protected]。
💬 探讨与反馈
[email protected]),无需登录即可秒显您的专属 QQ 头像。